Artykuł sponsorowany
Emulsje olejowo-wodne i szlamy ropopochodne — co decyduje o doborze procesu rozdzielenia
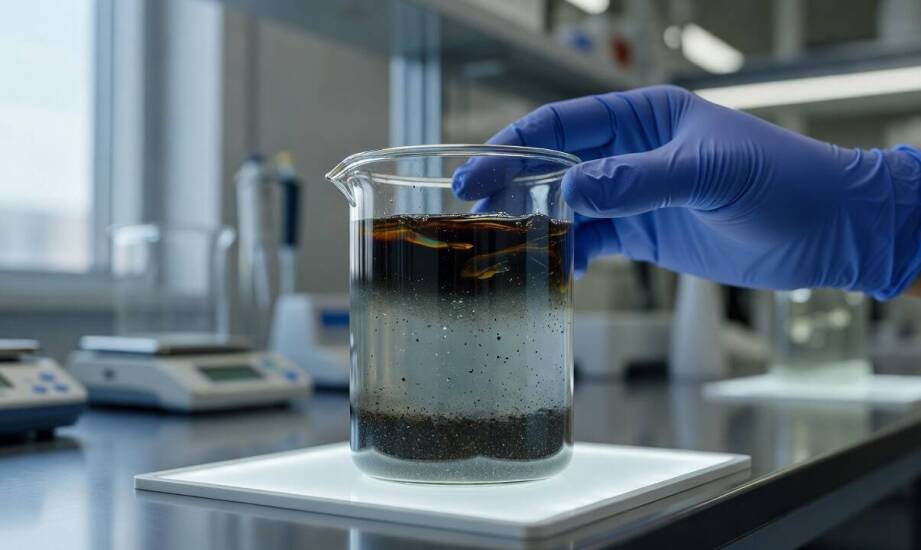
Mieszanina emulsji olejowo-wodnej lub szlamu ropopochodnego nierzadko wygląda na jednorodną, ciemną ciecz. W rzeczywistości zawiera wolny olej, wodę oraz osad o różnej podatności na rozdział faz. Budowa takiego odpadu sprawia wiele problemów podczas prób neutralizacji. Krople oleju o średnicy powyżej 150 mikrometrów swobodnie unoszą się pod wpływem grawitacji w specjalnych osadnikach. Mniejsze kropelki stabilizowane przez różnego rodzaju surfaktanty lub asfalteny pozostają trwale rozproszone w całej objętości cieczy. Osady mineralne i organiczne z cząstkami stałymi dodatkowo komplikują cały proces, ponieważ wyraźnie zwiększają gęstość oraz lepkość układu, blokując naturalne oddzielanie się węglowodorów.
Cechy odpadu i wyniki badań laboratoryjnych
O doborze właściwej technologii rozdzielenia przesądzają lepkość emulsji, udział wody, ogólna stabilność układu oraz objętość cząstek stałych. Lepkość rośnie proporcjonalnie do stężenia emulgatora i zależy bezpośrednio od parametrów bazowej fazy olejowej. Substancje o wyższej gęstości tworzą znacznie mniejsze krople oraz trudniejsze do rozbicia zawiesiny. Zgodnie z analizami publikowanymi w literaturze inżynierii środowiska udział wody w klasycznych emulsjach przyjmuje zróżnicowane wartości, nierzadko oscylujące w granicach kilkudziesięciu procent. Sama obecność stałych zanieczyszczeń mocno potęguje skłonność układu do niepożądanej sedymentacji podczas transportu. Stabilność takich mieszanin wynika z występowania naturalnych związków emulgujących. Złożone żywice, asfalteny czy kwasy naftenowe tworzą sztywną błonę międzyfazową, która skutecznie blokuje łączenie się drobnych kropel oleju.
Laboratoryjne badanie każdej partii materiału porządkuje wybór optymalnego procesu technologicznego. Zrozumienie struktury odpadu wymaga oznaczenia zawartości węglowodorów ropopochodnych, skłonności do samoistnego rozwarstwiania i ustalenia ewentualnych zagrożeń dla sprzętu. Chromatografia gazowa lub precyzyjna spektroskopia w podczerwieni określają sumaryczną objętość ciężkich związków węgla. Różnorodne testy stabilności wykorzystujące symulowane wirowanie pokazują faktyczne tempo kremowania i koalescencji warstw. Szczegółowa analiza lepkości, odczynu pH oraz stężenia metali ciężkich wskazuje na bezpośrednie ryzyko wystąpienia korozji rurociągów podczas przemysłowej obróbki. Określenie tych parametrów wyklucza sytuację, w której agresywna chemia trwale uszkodzi drogie filtry i membrany.
Różnice operacyjne i przebieg procesu rozdzielania
Poszczególne etapy obróbki celują w zupełnie odmienne frakcje zanieczyszczeń. Oddzielanie wolnego oleju bazuje na grawitacyjnej sedymentacji lub wspomaganej flotacji najgrubszych kropel węglowodorów. Skuteczne rozbijanie silnej emulsji wymaga już chemicznej neutralizacji ładunku powierzchniowego mikrokropelek. Odwadnianie szlamu z kolei usuwa wodę fizycznie związaną z najdrobniejszymi cząstkami stałymi zawieszonymi w układzie. Powszechnie wykorzystywane separatory lub dekantory skutecznie wyłapują luźne frakcje o średnicy powyżej 150 mikrometrów. Ustabilizowane chemicznie emulsje wymuszają użycie odpowiednich soli glinu, soli żelaza lub dedykowanych demulgatorów organicznych. Takie preparaty chemiczne osłabiają błonę międzyfazową i ułatwiają szybkie łączenie się cząsteczek węglowodorów. Szlamy silnie obciążone ciałami stałymi przechodzą przez szybkoobrotowe wirówki, co zauważalnie redukuje ich objętość przed ostatecznym spaleniem.
Typowa sekwencja technologiczna dzieli się na początkową separację mechaniczną, chemiczną koagulację, dokładne doczyszczanie fazy wodnej i końcowe zagospodarowanie powstałego osadu. Przemysłowe hydrocyklony lub wielkogabarytowe systemy grawitacyjne przejmują na siebie pierwszy etap usuwania oleju z powierzchni roztworu. Kolejny krok zakłada dozowanie koagulantów oraz flotację rozpuszczonym powietrzem w celu odzyskania ukrytej formy zdyspergowanej. Uzyskana w ten sposób faza wodna trafia jeszcze na gęste filtry adsorpcyjne lub membrany polimerowe przed skierowaniem do zamkniętego obiegu. Wyodrębniony suchy osad kieruje się najczęściej do termicznego przekształcania w piecach specjalnie przystosowanych do materiałów niebezpiecznych. Taka wieloetapowość gwarantuje pełną zgodność z rygorystycznymi normami ochrony środowiska naturalnego.
Przemysłowe źródła odpadów i kierunki zagospodarowania
Różnorodne zakłady produkcyjne generują opisywane substancje w trakcie zaawansowanych operacji przetwórczych lub konserwacyjnych. Trudne do rozdzielenia odpady pochodzą najczęściej z procesów głębokiego odsalania ropy naftowej, oczyszczania gazu ziemnego, wieloetapowej obróbki skrawaniem oraz rutynowego mycia separatorów zakładowych. Odzyskane pokrewne frakcje przemysłowe wykazują bardzo zbliżoną stabilność chemiczną i równie wysokie stężenie niebezpiecznych węglowodorów. Przepisowa utylizacja odpadów ropopochodnych w Poznaniu i okolicznych ośrodkach wymusza dogłębną znajomość profilu chemicznego każdej przyjętej z rynku partii. Rozwijające się firmy z regionu Wielkopolski nieustannie wytwarzają takie wielofazowe strumienie, wymagające nowoczesnego zaplecza technicznego.
Funkcjonujące w tej branży przedsiębiorstwo Presseko prowadzi sprawny odbiór, zgodne z procedurami magazynowanie oraz fizykochemiczne unieszkodliwianie przemysłowych emulsji i szlamów. Zlokalizowany w Bolechowie rozbudowany zakład dysponuje nowoczesną instalacją o powierzchni 3000 metrów kwadratowych i certyfikowanym laboratorium badawczym. Posiadane pozwolenie zintegrowane legalnie dopuszcza pracę dziewięciu odrębnych, specjalistycznych linii technologicznych. Własne zaplecze logistyczne zdolne pomieścić 800 metrów sześciennych substancji skutecznie zabezpiecza ciągłość obsługi okolicznych fabryk i warsztatów wielkogabarytowych. Długoletnia praktyka budowana od 1987 roku pokazuje dobitnie, że bezpieczne rozdzielanie skomplikowanych mieszanin zależy w głównej mierze od rygorystycznego dopasowania parametrów obróbki do fizyki danego odpadu. Opieranie się na ogólnikowych deklaracjach z kart przekazania materiału rzadko zapewnia oczekiwane rezultaty całkowitej redukcji groźnych zanieczyszczeń.
Kategorie artykułów
Polecane artykuły
Zastosowanie układów do kompensacji mocy biernej w budynkach przemysłowych
Jak porządkować drobne elementy żeliwne według zastosowania w infrastrukturze, maszynach i kolei
Kluczowe korzyści z outsourcingu BHP w zakresie szkoleń z PPOŻ