Artykuł sponsorowany
Od powlekania do cięcia: co kształtuje parametry etykiety z warstwą termoczułą
Wydruk na materiałach termoczułych nie wymaga użycia woskowej lub żywicznej taśmy barwiącej, ponieważ cały proces opiera się na reakcji chemicznej zachodzącej bezpośrednio w strukturze papieru. Właściwości gotowego produktu kształtują się na długo przed tym, zanim pusta rolka trafi pod głowicę drukującą. Odpowiednie przygotowanie bazy surowcowej decyduje o finalnej czułości na ciepło i wyrazistości obrazu. Decyzje dotyczące składu powłoki, równomierności jej nanoszenia na wstęgę oraz precyzji podczas cięcia determinują późniejszą niezawodność podawania maszynowego. Próby oszczędzania poprzez stosowanie materiałów niedopasowanych do specyfiki chłodni czy magazynu często kończą się blaknięciem nadruku w kluczowym momencie. Błędy popełnione na wczesnym etapie sztancowania skutkują z kolei problemami ze skanowaniem kodów kreskowych, co prowadzi do spowolnienia procesów logistycznych.
Chemia warstwy termoczułej a zachowanie parametrów
Warstwa odpowiedzialna za zaczernienie zawiera specjalne barwniki oraz dewelopery kwasowe, które pod wpływem ciepła tworzą ciemny obraz. Reakcja ta następuje przy wysokiej temperaturze, co pozwala na szybkie, punktowe działanie bez konieczności stosowania dodatkowych nośników barwiących. Zastosowanie odpowiednio czułej mieszanki obniża zapotrzebowanie drukarki na energię elektryczną i wydłuża żywotność samej głowicy. Materiały w wersji podstawowej sprawdzają się głównie w suchych warunkach wewnętrznych, zachowując czytelność przez kilka lub kilkanaście miesięcy. Bardziej wymagające środowiska magazynowe i transportowe wymuszają stosowanie materiałów wzmocnionych specjalną warstwą ochronną. Tego rodzaju bariera skutecznie izoluje wygenerowany wydruk przed promieniowaniem słonecznym, skrajną wilgocią oraz kontaktem z substancjami tłustymi czy rozpuszczalnikami.
Stabilność aplikacji powłoki podczas produkcji surowca eliminuje problem nierównomiernego zaczernienia na gotowej powierzchni. Zbyt duże wahania grubości warstwy chemicznej na jednym arkuszu prowadzą do powstawania pustych przestrzeni w liniach kodów kreskowych. Precyzyjne nałożenie mieszanki aktywującej zapewnia wyraźne odcięcie między ciemnym nadrukiem a jasnym tłem, co ułatwia pracę skanerom optycznym. Ograniczenie różnic w grubości powłoki gwarantuje powtarzalną reakcję na impuls cieplny w obrębie całej zamówionej partii produkcyjnej. Redukuje to konieczność ciągłego kalibrowania sprzętu i ręcznego regulowania temperatury grzania przez operatorów pracujących na zmianie.
Rola procesów konwertowania i testów jakości
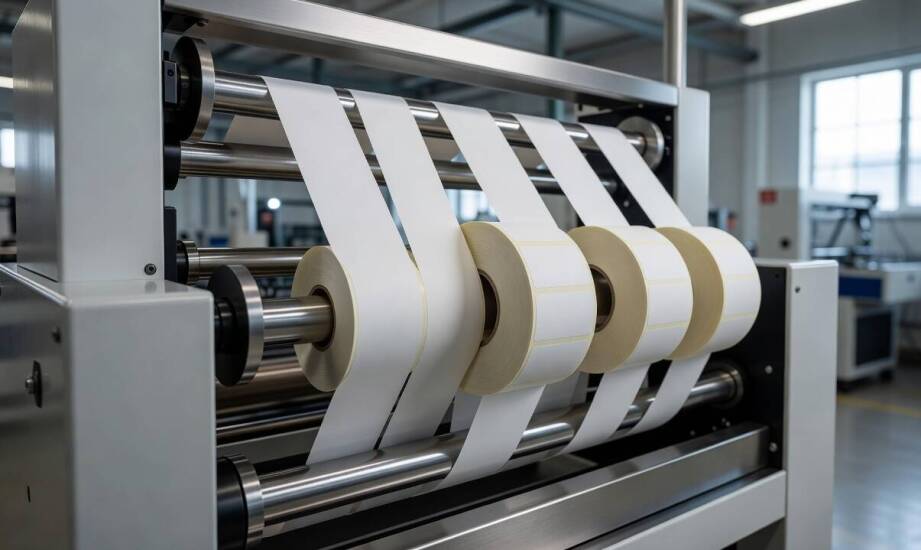
Gotowy surowiec przechodzi przez etap precyzyjnego cięcia i nawijania, który bezpośrednio warunkuje płynne działanie sprzętu aplikującego. Właściwe nacięcie warstwy wierzchniej oraz staranne usunięcie zbędnego ażuru tworzą równe odstępy pomiędzy kolejnymi naklejkami. Zachowanie stałej odległości pozwala na prawidłową kalibrację czujników optycznych monitorujących przesuw taśmy. Utrzymanie odpowiedniego napięcia wstęgi podczas prac introligatorskich zapobiega zjawisku teleskopowania rolek i problemom z osiowością. Zbyt luźne nawinięcie lub poszarpane krawędzie boczne skutkują falowaniem podłoża. Powoduje to zaciąganie pyłu papierowego i blokowanie mechanizmów wewnątrz obudowy drukarki stacjonarnej.
Producent etykiet termicznych, firma Etykat, dopasowuje format dostawy bezpośrednio do możliwości technicznych parku maszynowego odbiorcy. Ustalenie właściwej średnicy gilzy wewnętrznej i optymalnej grubości nawoju eliminuje zacięcia na zautomatyzowanych liniach pakujących. Praktyka w obszarze poligrafii cyfrowej i fleksograficznej ułatwia taką konfigurację konwertingu, aby aplikacja przebiegała płynnie nawet przy dużych prędkościach.
Każda schodząca z maszyny partia poddawana jest ocenie jakościowej, która weryfikuje odporność materiału podczas rzeczywistej pracy w magazynie. Zamiast analizować wyłącznie laboratoryjne parametry techniczne, specjaliści badają czytelność nadruku przy użyciu przemysłowych urządzeń wizyjnych. Sprawdzenie stabilności obrazu po wystawieniu na działanie wilgoci i tarcia daje pewność bezpiecznego znakowania przesyłek. Oceniana jest również początkowa siła wiązania kleju z różnymi rodzajami podłoży, od gładkiej folii po chropowatą tekturę. Minimalizuje to ryzyko samoczynnego odklejania się oznaczeń logistycznych w trakcie wielokrotnego przeładunku palet.
Utrzymanie pożądanych właściwości w procesie automatycznej identyfikacji to efekt połączenia stabilnej chemii i bezbłędnej obróbki mechanicznej. Żaden naprawczy czynnik na etapie druku nie skompensuje braków wynikających z nierównego powlekania lub niestarannego nawijania wstęgi. Pełna kontrola procesu od doboru bazy materiałowej aż po finalne sztancowanie chroni infrastrukturę logistyczną przed przestojami. Odpowiednio zaprojektowane materiały samoprzylepne warunkują bezproblemową pracę czytników i skanerów, realnie ułatwiając śledzenie towarów w łańcuchu dostaw.
Kategorie artykułów
Polecane artykuły
Jak techniczne parametry pustaka szalunkowego przekładają się na ryzyko pęknięć po zalaniu fundamentu

Zastosowanie układów do kompensacji mocy biernej w budynkach przemysłowych
Najczęstsze przeszkody przy wykonaniu wylewki w domu jednorodzinnym w Mielcu
