Artykuł sponsorowany
Od walcówki do drutu spawalniczego — jak kolejne etapy kształtują geometrię i czystość
Odbiorca przemysłowy z branży spawalniczej ocenia materiał nie po rynkowej nazwie produktu, lecz po tym, jak proces technologiczny ukształtował jego powierzchnię oraz geometrię. Z punktu widzenia zautomatyzowanych linii produkcyjnych to właśnie metoda ciągnienia na zimno decyduje o precyzji wymiarowej oraz czystości materiału. Odpowiednio przeprowadzony proces bezpośrednio wpływa na stabilność podawania w nowoczesnych urządzeniach spawalniczych. Nawet drobne odchylenia od normy potrafią zakłócić płynność pracy, dlatego zrozumienie poszczególnych etapów obróbki pozwala lepiej dobierać parametry techniczne do konkretnego zadania.
Przygotowanie walcówki jako warunek stabilnego procesu
Walcówka stalowa dociera do zakładu produkcyjnego w kręgach, których masa zależy od możliwości przerobowych linii technologicznej. Przed rozpoczęciem właściwego kształtowania materiał przechodzi rygorystyczną kontrolę jakościową na przyjęciu. Obejmuje ona weryfikację składu chemicznego, analizę atestów hutniczych oraz pomiar średnicy początkowej. W tym momencie powierzchnia surowca pokryta jest jeszcze tlenkami żelaza i zgorzeliną walcowniczą, co uniemożliwia bezpośrednią obróbkę plastyczną.
Praktyka produkcyjna firmy STALKO potwierdza, że usunięcie zanieczyszczeń powierzchniowych wymaga wieloetapowego działania. Oczyszczanie realizuje się poprzez połączenie metod mechanicznych i chemicznych. Początkowo łamacz zgorzeliny oraz woda pod wysokim ciśnieniem usuwają najgrubsze warstwy nagromadzonego osadu. Następnie stal trafia do odpowiednio stężonej kąpieli kwasowej w kontrolowanej temperaturze, co pozwala uzyskać metalicznie czystą strukturę. Po dokładnym wypłukaniu następuje aktywacja w środowisku zasadowym oraz nałożenie specjalistycznych podkładów smarowych. Zastosowanie nośników na bazie mydeł sodowych lub preparatów fosforanowych gwarantuje równomierne smarowanie podczas późniejszej redukcji przekroju. Rygorystyczna weryfikacja grubości drutu przed wejściem na maszynę minimalizuje ryzyko nieoczekiwanego zerwania materiału w trakcie pracy.
Kolejne przejścia przez ciągadła i wykończenie powierzchni
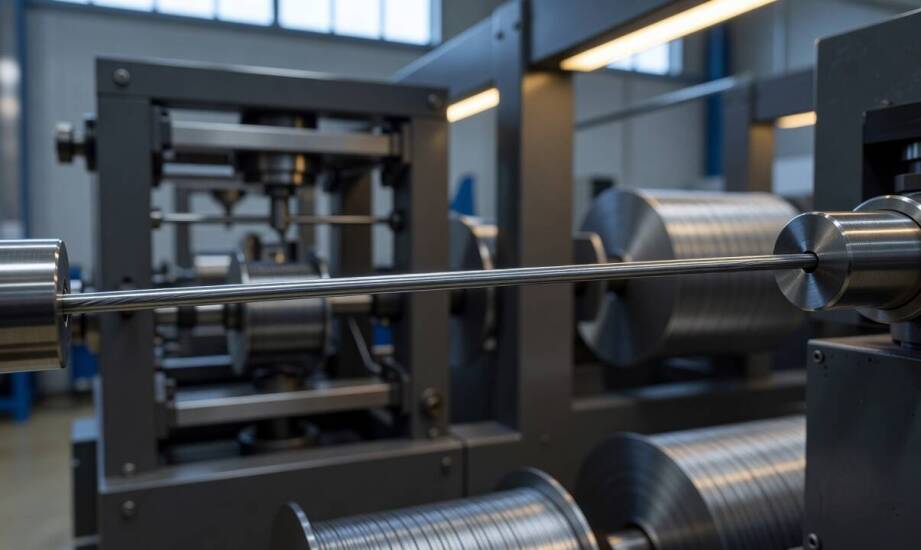
Właściwe formowanie materiału odbywa się na nowoczesnych ciągarkach wielostopniowych. Wstępny ciąg wielokrotny stopniowo redukuje średnicę, po czym następuje faza końcowa formująca surowiec do oczekiwanych wymiarów docelowych. Każde kolejne przejście przez skalibrowane ciągadło powoduje zmniejszenie przekroju poprzecznego przy jednoczesnym wydłużeniu pasma. W trakcie tego zjawiska następuje silne umocnienie materiału na zimno. Dzięki precyzyjnym narzędziom formującym gotowe druty ciągnione spawalnicze utrzymują swoje parametry w bardzo wąskich przedziałach tolerancji.
Nagromadzenie naprężeń wewnętrznych wymaga odpowiedniego zarządzania strukturą metalu. Wyżarzanie międzyoperacyjne lub końcowe skutecznie przywraca plastyczność stali, co zabezpiecza ją przed utratą spójności. Dodatkowo ciągła kontrola gładkości po każdym przejściu przez maszynę pozwala na bieżąco usuwać resztki tlenków i nadmiar smarów. Ogranicza to ryzyko powstawania mikrozarysowań, które mogłyby prowadzić do odspojeń ewentualnych powłok zabezpieczających. Brak uszkodzeń mechanicznych na powierzchni to podstawowy warunek, który zapewnia płynne wprowadzanie materiału przez rolki podajnika bez zacięć oraz nieregularnego posuwu.
Cechy procesu decydujące o przydatności przemysłowej
Czystość metaliczna, rygorystyczna geometria oraz pełna powtarzalność właściwości między poszczególnymi partiami stanowią fundament dla każdego profesjonalnego zakładu. Wieloetapowe przygotowanie surowca połączone z kontrolowaną redukcją przekroju buduje przewidywalność zachowania materiału w warunkach silnego obciążenia termicznego. Zbyt duża chropowatość lub wahania grubości mogłyby doprowadzić do blokowania się uchwytów w zautomatyzowanych robotach spawalniczych.
Zaawansowane czyszczenie chemiczne oraz precyzyjne odprężanie cieplne mają z tego względu ogromne znaczenie dla wydajności pracy. Zastosowanie odpowiednich ciągadeł i wydajnego chłodzenia chroni strukturę przed przegrzaniem i utratą właściwości mechanicznych. Ostatecznie dobrze przetworzony materiał gwarantuje stałe parametry przewodnictwa elektrycznego oraz pełną stabilność zajarzonego łuku. Wymagający odbiorcy w sektorze B2B otrzymują w ten sposób surowiec, który eliminuje przestoje na liniach montażowych i podnosi wytrzymałość finalnych złączy.
Kategorie artykułów
Polecane artykuły
Zastosowanie układów do kompensacji mocy biernej w budynkach przemysłowych
Jak porządkować drobne elementy żeliwne według zastosowania w infrastrukturze, maszynach i kolei
Kluczowe korzyści z outsourcingu BHP w zakresie szkoleń z PPOŻ